

Mabilis na Sagot: Paano Piliin ang Tama Uri ng Hindi kinakalawang na Steel Bellows
Ang tamang uri ng hindi kinakalawang na asero na bubulusan ay nakasalalay sa tatlong praktikal na mga kadahilanan: ang paggalaw na kailangan ng system na sumipsip (axial, lateral, o angular), ang gumaganang presyon at temperatura ng linya, at ang corosion profile ng media na kasangkot. Para sa mga compact installation na nangangailangan ng malaking stroke sa isang maliit na sobre, gilid-welded bellows ay karaniwang ang ginustong flexible metal bellows format. Para sa mas mataas na presyon, mas mababang cycle na tungkulin tulad ng pipeline expansion joints, nabuo (hydroformed) bellows sa pangkalahatan ay mas angkop dahil ang kanilang mas makapal, pinagsama-samang mga convolution ay mahusay na humahawak ng pressure loading.
Ang pagpili ng materyal ay sumusunod sa isang katulad na simpleng tuntunin ng hinlalaki: Ang 304 na hindi kinakalawang na asero ay karaniwang tinutukoy para sa pangkalahatang layunin, mababang-chloride na kapaligiran, habang ang 316 na hindi kinakalawang na asero ay ang karaniwang pagpipilian kapag ang pagkakalantad sa klorido, mahalumigmig na hangin sa baybayin, o higit na hinihingi na lumalaban sa kaagnasan ay kinakailangan. Ang natitira sa gabay na ito ay pinaghihiwa-hiwalay ang bawat isa sa mga salik sa pagpili na ito sa pamamagitan ng mga chart ng paghahambing, mga talahanayan ng sanggunian, at mga praktikal na halimbawa, upang ang mga pangkat ng engineering at sourcing ay nagtatrabaho sa isang tagagawa ng hindi kinakalawang na asero bubulusan maaaring tumugma sa isang detalye ng produkto sa mga tunay na kundisyon ng pagpapatakbo sa halip na hulaan.
Ano ang Stainless Steel Bellows at Paano Ito Gumagana
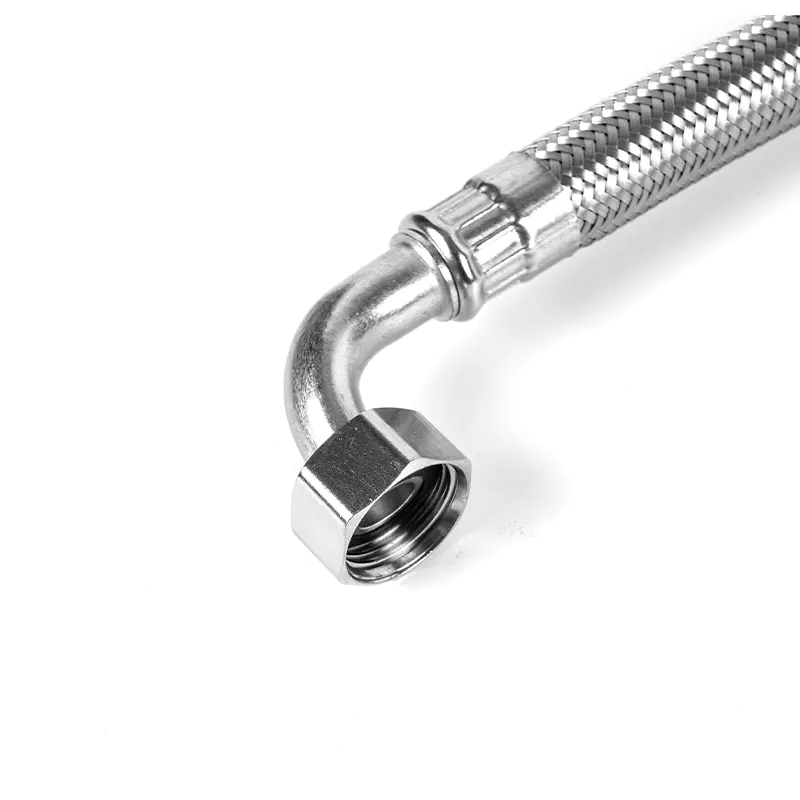
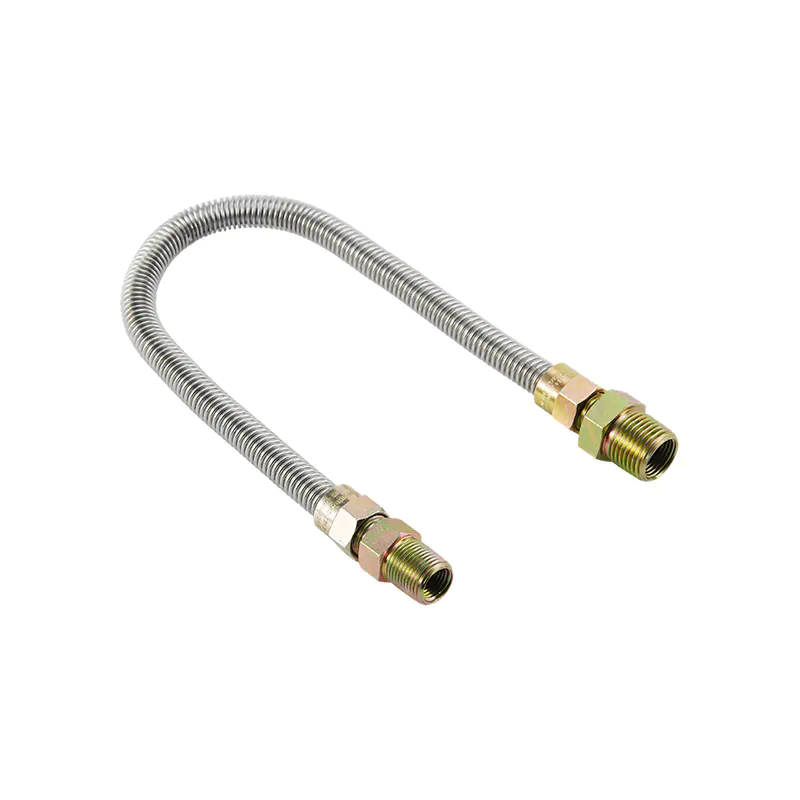
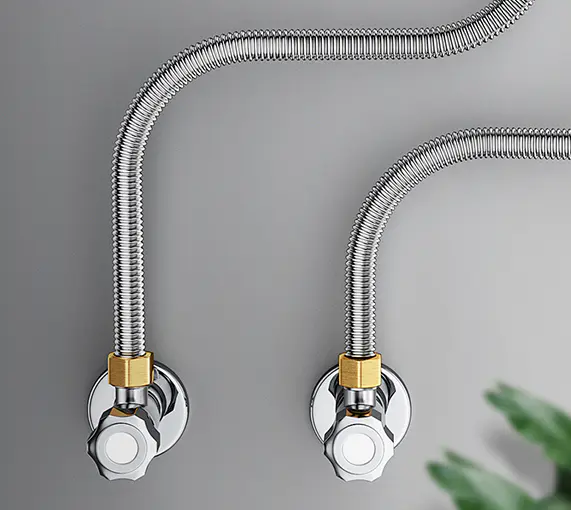
Ang hindi kinakalawang na asero na bellow ay isang manipis na pader, corrugated na bahagi ng metal na binuo mula sa isang serye ng mga convolution na lumalawak, kumukunot, o yumuko tulad ng isang akurdyon. Habang gumagalaw ang piping o ducting system dahil sa thermal expansion, vibration, installation offset, o mechanical shock, ang bellow ay bumabaluktot upang masipsip ang paggalaw na iyon habang pinapanatiling naka-sealed ang daloy ng daloy. Ito ang dahilan kung bakit ang bahagi ay madalas na inilalarawan sa pangkalahatan bilang isang nababaluktot na metal bellow: ginagawa nitong matibay na tubo sa isang kontrolado, paulit-ulit na punto ng paggalaw.
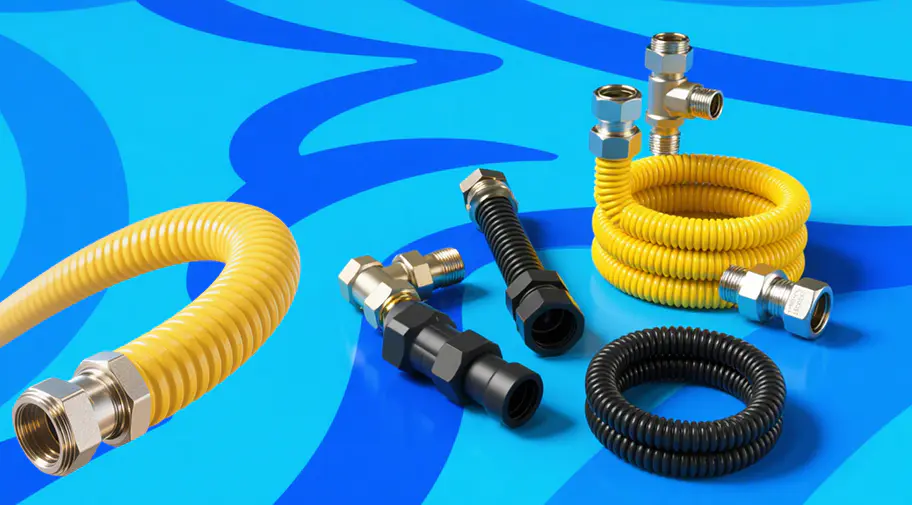
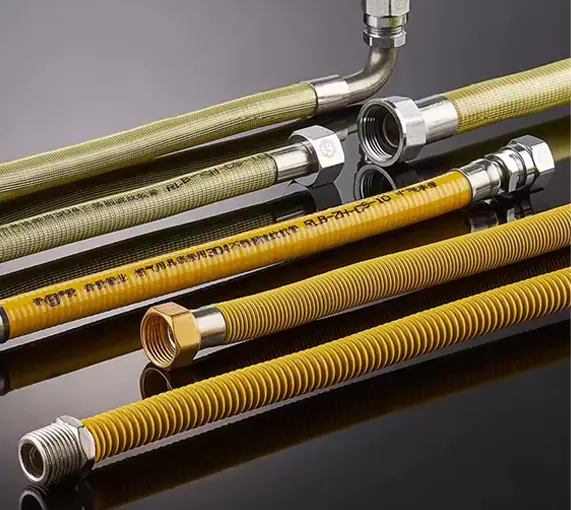
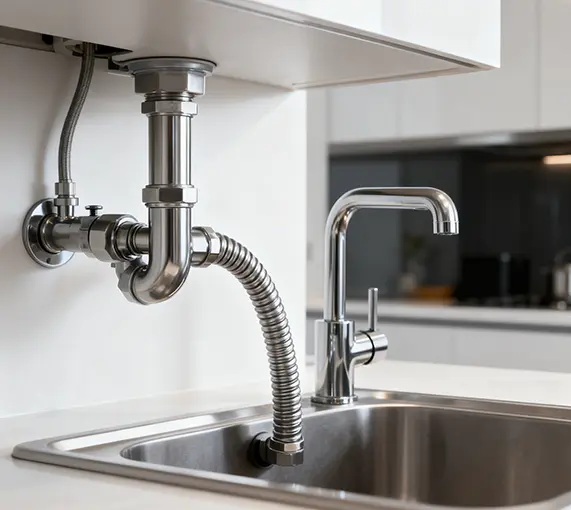
Dalawang pamamaraan ng pagmamanupaktura ang nangingibabaw sa merkado. Welded bellows (kabilang ang gilid-welded bellows) ay binuo sa pamamagitan ng pagdugtong ng mga manipis na diaphragm disc sa kanilang panloob at panlabas na mga gilid, na gumagawa ng isang malaking stroke sa bawat convolution at isang compact na haba ng axial. Nabuo ang mga bubuyog ay ginawa sa pamamagitan ng hydroforming o pag-roll ng isang single o multi-ply tube sa isang corrugated na hugis, na may posibilidad na paboran ang pressure containment kaysa raw flexibility. Ang parehong mga diskarte ay malawakang ginagamit sa mga linya ng supply ng gas, plumbing at heating system, HVAC ducting, at vacuum equipment, at bawat isa ay may natatanging performance profile na tinutuklas nang detalyado sa ibaba.
Welded Bellows vs Nabuo ang mga Bellow: Mga Pangunahing Pagkakaiba sa Istruktura
Ang pagpili sa pagitan ng welded bellows at formed bellows ay kadalasang bumababa sa kung gaano karaming stroke ang kailangan kumpara sa kung gaano karaming pressure ang dapat maglaman ng koneksyon. Ang chart sa ibaba ay nagpapakita ng isang relatibong flexibility index sa apat na karaniwang configuration, batay sa tipikal na convolution na gawi na inilarawan sa pangkalahatang bellows engineering reference, upang ilarawan kung paano naaapektuhan ng paraan ng konstruksiyon ang magagamit na paggalaw.
Gaya ng ipinapakita ng tsart, gilid-welded bellows sa pangkalahatan ay nag-aalok ng pinakamataas na flexibility index sa apat na mga konstruksyon dahil ang kanilang mga manipis na diaphragm plate ay mas madaling magdeform bawat convolution. Ang mga multi-ply welded bellow ay nakaupo sa gitna, na nag-aalok ng balanse ng stroke at tibay sa pamamagitan ng pamamahagi ng stress sa ilang manipis na layer sa halip na isa. Ang mga nabuong bellow ay nagpapakita ng pinakamababang index sa paghahambing na ito, na naaayon sa kanilang priyoridad sa disenyo: mas makapal na pader at mga pinagsama-samang convolution na pinapaboran ang kapasidad ng presyon at tibay ng pag-ikot kaysa sa maximum na stroke. Ang trade-off na ito ay ang pangunahing dahilan kung bakit dapat tukuyin ng mga procurement team na kumukuha mula sa isang welded metal bellows manufacturer ang inaasahang stroke at pressure nang magkasama, hindi magkahiwalay.
| Tampok | Welded / Edge-Welded Bellows | Nabuo ang mga Bellow |
|---|---|---|
| Paraan ng Paggawa | Edge-welded diaphragm disc | Hydroformed o pinagsamang tubo |
| Karaniwang Kapal ng Pader | Manipis (0.1-0.3 mm bawat ply) | Mas makapal (0.3-1.0 mm) |
| Ply Configuration | Mga single o multi-ply na nakasalansan na mga disc | Single o multi-ply tube wall |
| Movement per Convolution | Medyo mataas | Medyo katamtaman |
| Mga Karaniwang Aplikasyon | Mga sistema ng vacuum, mga compact seal, mga instrumentong katumpakan | Pipeline expansion joints, HVAC ducting, exhaust system |
Pangunahing Pamantayan sa Pagpili para sa Stainless Steel Bellows
Higit pa sa paraan ng pagtatayo, ang isang maliit na bilang ng mga teknikal na parameter ay tumutukoy kung ang isang bellow ay gagana nang maaasahan sa isang partikular na sistema. Ang pagrepaso sa bawat isa sa mga sumusunod na pamantayan gamit ang isang custom na stainless steel na tagagawa ng bellows bago i-finalize ang isang drawing ay karaniwang binabawasan ang panganib ng napaaga na pagkabigo o isang napakalaking, hindi kinakailangang mabigat na pagpupulong.
- Materyal na grado - 304 o 316 hindi kinakalawang na asero, pinili batay sa profile ng kaagnasan ng media at ambient na kapaligiran.
- Kapal ng pader at bilang ng sapin - mas payat, multi-ply constructions pabor sa flexibility; ang mas makapal, mas kaunting sapin na mga konstruksyon ay pinapaboran ang kapasidad ng presyon.
- Presyon sa pagtatrabaho - ang pinakamataas na panloob o panlabas na presyon na dapat taglayin ng bubulusan sa buong buhay ng serbisyo nito.
- Saklaw ng temperatura ng pagpapatakbo - parehong tuluy-tuloy at pinakamataas na temperatura ay nakakaapekto sa pagpili ng materyal at inaasahang buhay ng pagkapagod.
- Uri ng paggalaw at stroke - axial compression/extension, lateral offset, angular rotation, o kumbinasyon ng mga ito.
- Pagkakatugma ng media - gas, tubig, singaw, o vacuum na serbisyo sa bawat lugar ng iba't ibang pangangailangan sa sealing at surface finish.
Ang anim na pamantayang ito ay karaniwang nakukuha sa isang teknikal na drawing o specification sheet na ibinahagi sa isang OEM metal bellows supplier, na nagpapahintulot sa manufacturing team na magrekomenda ng angkop na diameter, ply configuration, at end-fitting na disenyo bago magsimula ang tooling o produksyon.
304 vs 316 Hindi kinakalawang na asero Bellows: Aling Grado ang Akma sa Iyong Aplikasyon
Ang 304 at 316 na hindi kinakalawang na asero ay may katulad na base na komposisyon ng chromium at nickel, ngunit ang 316 ay nagdaragdag ng humigit-kumulang 2-3 porsiyento ng molybdenum, na makabuluhang nagpapabuti ng resistensya sa mga chloride at pitting corrosion. Ang nag-iisang pagkakaiba sa komposisyon na ito ang pangunahing dahilan kung bakit inirerekomenda ang dalawang grado para sa magkaibang kapaligiran ng serbisyo, kahit na halos magkapareho ang hitsura at makina ng mga ito.
Inihahambing ng radar chart sa itaas ang 304 at 316 sa limang praktikal na dimensyon ng pagganap sa isang kamag-anak na 0-10 na index. 316 hindi kinakalawang na asero ang mga marka na kapansin-pansing mas mataas sa paglaban sa klorido , na nagpapaliwanag kung bakit ito ang karaniwang rekomendasyon para sa mga instalasyon sa baybayin, kagamitan sa dagat, at mga linya ng pagproseso ng kemikal. Ang 304 stainless steel ay nananatiling lubos na mapagkumpitensya sa weldability at pangkalahatang mekanikal na lakas, at ito ay patuloy na isang malawak na tinukoy, cost-conscious na opsyon para sa panloob na pang-industriya na gas, pagtutubero, at mga aplikasyon ng heating kung saan limitado ang pagkakalantad sa chloride. Wala alinman sa grado ay higit na mataas sa pangkalahatan; ang tamang pagpipilian ay depende sa pagtutugma ng corrosion index sa aktwal na kapaligiran ng serbisyo sa halip na mag-default sa isang grado para sa bawat proyekto.
Paghahambing ng Movement Capacity: Edge-Welded vs Formed Bellows
Ang kapasidad ng paggalaw ay bihirang isang solong numero. Karaniwang pinagsasama ng mga system ang axial compression o extension na may ilang lateral offset at angular rotation, kaya nakakatulong itong paghambingin ang mga uri ng bellow sa lahat ng tatlong mode ng paggalaw kaysa sa isang stroke figure.
Sa lahat ng tatlong direksyon ng paggalaw, ang edge-welded bellows ay nagpapakita ng patuloy na mas mataas na relative index kaysa sa nabuong bellows sa paghahambing na ito, na sumasalamin sa kanilang mas manipis, mas pliable na diaphragm construction. Pinakamalaki ang puwang sa direksyon ng axial, na kung saan ay ang mode ng paggalaw na edge-welded bellow ay kadalasang pinipili para sa mga compact na vacuum bellow at mga application ng instrumentasyon. Ang mga nabuong bellow ay nagbibigay pa rin ng naisasagawang lateral at angular na paggalaw para sa maraming piping layout, at ang kanilang mas matibay na seksyon sa dingding ay kadalasang mas magandang trade-off kapag kailangan ding maglaman ng mas mataas na presyon ng linya ang system. Ito ang dahilan kung bakit ang isang industriyal na pabrika ng bellow ay karaniwang hihingi ng parehong inaasahang stroke sa bawat axis at ang presyon ng system bago magrekomenda ng isang partikular na pamilya ng produkto.
Pag-unawa sa Fatigue Life at Pressure Rating
Inilalarawan ng fatigue life kung gaano karaming mga expansion-and-contraction cycle ang karaniwang mararanasan ng bellows bago magsimula ang crack sa convolution root. Isa ito sa mga pinakahinahanap na teknikal na tanong sa mga mamimili dahil ang pag-undersize ng stroke na nauugnay sa na-rate na paggalaw ay isang nangungunang sanhi ng maagang pagkabigo sa field.
Sinasalamin ng illustrative curve na ito ang isang mahusay na itinatag na prinsipyo ng engineering sa likod ng expansion joint fatigue na disenyo: ang relative cycle life ay bumaba nang husto habang ang displacement ratio ay lumalapit sa rate na stroke, alinsunod sa pangkalahatang pag-uugali ng pagkapagod na tinutukoy sa expansion joint industry standards gaya ng EJMA. Sa mababang displacement ratio, ang isang bellow ay karaniwang makakapagpapanatili ng medyo mataas na bilang ng mga cycle, ngunit ang pagtulak ng stroke na malapit sa 100 porsyento ng na-rate na halaga ay lubos na nakakabawas sa magagamit na cycle ng buhay. Sa praktikal na mga termino, ang pagtukoy ng isang bellow na may ilang margin sa itaas ng kinakalkula na maximum na stroke - sa halip na sukatin ito nang eksakto sa inaasahang paggalaw - ay isang karaniwang paraan ng mga inhinyero na pahabain ang buhay ng serbisyo nang hindi binabago ang materyal o kapal ng pader. Ang mga mamimili na nagsusuri ng mga panipi mula sa isang tagagawa ng metal bellow ay dapat kumpirmahin kung ang naka-quote na stroke figure ay isang na-rate na maximum o isang inirerekomendang halaga ng trabaho, dahil ang pagkakaiba ay materyal na nakakaapekto sa pangmatagalang pagiging maaasahan.
Pagtutugma ng Uri ng Bellows sa Aplikasyon: Gas, Plumbing, Heating, at Vacuum System
Iba't ibang mga end-use system ang naglalagay ng ibang mga pangangailangan sa isang bellow, mula sa selyadong gas tightness hanggang sa paulit-ulit na high-cycle na pagsipsip ng vibration. Ang talahanayan sa ibaba ay nagbubuod ng mga tipikal na rekomendasyon ayon sa aplikasyon, na maaaring magsilbing panimulang punto bago ang isang detalyadong pagsusuri sa engineering sa isang supplier.
| Application | Karaniwang Uri ng Bellows | Pangunahing Kinakailangan |
|---|---|---|
| Mga flexible na konektor ng supply ng gas | Edge-welded o corrugated welded bellows | Gas-tight sealing, pagsipsip ng vibration |
| Tirahan at komersyal na pagtutubero | Nabuo o multi-ply welded bellows | Thermal na paggalaw, kadalian ng pag-install |
| Pagpainit at HVAC ducting | Nabuo ang mga bubuyog expansion joints | Thermal expansion, katamtamang presyon |
| Mga kagamitan sa vacuum at semiconductor | Edge-welded vacuum bellows | Leak tightness, tumpak na kontrol ng stroke |
Para sa high-vacuum at cleanroom equipment, ang mga sourcing team ay karaniwang naghahanap ng dedikado tagagawa ng vacuum bellows or supplier ng vacuum bellows na may ipinakitang karanasan sa leak-tight welding at bakeable stainless steel surface finish, dahil ang isang maliit na weld defect ay maaaring makompromiso ang integridad ng chamber sa mga paraan na hindi mahalaga sa isang pangkalahatang linya ng pagtutubero. Para sa pagpapalawak ng pipeline at duct, isang expansion joint supplier pamilyar sa nabuong bubulusan at pagsunod sa pressure code ay karaniwang ang mas nauugnay na punto ng pakikipag-ugnayan. Ang pagtutugma ng kahilingan sa tamang espesyalisasyon sa loob ng mas malawak na kategorya ng mga pang-industriya na stainless steel bellow ay may posibilidad na paikliin nang malaki ang ikot ng sourcing.
Mga Karaniwang Dahilan ng Pagkabigo ng Bellows at Paano Maiiwasan ang mga Ito
Karamihan sa mga pagkabigo ng bellow ay bumabalik sa isang maliit na bilang ng mga ugat na sanhi, at karamihan sa mga ito ay maiiwasan sa detalye o yugto ng pag-install sa halip na nangangailangan ng pagbabago sa materyal.
- Paikot na pagkapagod mula sa over-stroke - ang pagpapatakbo ng mga bellow malapit o higit pa sa na-rate na displacement nito ay nagpapabilis sa pagsisimula ng crack sa convolution root.
- Kaagnasan mula sa hindi pagkakatugma ng media - Ang pagpili ng 304 na hindi kinakalawang na asero para sa isang chloride-rich o highly acidic na kapaligiran ay maaaring paikliin ang buhay ng serbisyo kumpara sa 316 o iba pang angkop na haluang metal.
- Maling pagkakahanay sa pag-install - angular o lateral offset na ipinakilala sa panahon ng fitting ay nagdaragdag ng hindi planadong stress na lampas sa idinisenyong paggalaw.
- Resonance na dulot ng vibration - ang pagpapatakbo malapit sa natural na frequency ng isang system ay maaaring magdulot ng mabilis, localized na pagkapagod kahit na sa mababang nominal stroke.
- Mamilipit mula sa labis na panloob na presyon - ang paglo-load ng presyon na lampas sa na-rate na limitasyon ay maaaring magdulot ng kawalang-tatag ng column sa mas mahabang bellows assemblies.
Ang pagtugon sa mga salik na ito ay karaniwang nagsisimula sa isang tumpak na talatanungan sa aplikasyon na sumasaklaw sa presyon, temperatura, media, at inaasahang paggalaw, na sinusundan ng pagsusuri sa disenyo kasama ng tagagawa bago gawin ang tooling. Ang paunang hakbang na ito ay isa sa mga pinaka-maaasahang paraan upang mabawasan ang mga pagkabigo sa field para sa mga proyekto ng tagagawa ng custom na bellow na may hindi karaniwang mga sukat.
Nagtatrabaho sa isang Propesyonal na OEM/ODM Stainless Steel Bellows Manufacturer
Dahil ang pagganap ng bellow ay nakasalalay sa interaksyon ng materyal, kapal ng pader, bilang ng ply, at katumpakan ng pagbuo, nagtatrabaho sa isang itinatag na supplier ng stainless steel na bellow na kumokontrol sa buong proseso - mula sa pag-screen ng hilaw na materyal sa pamamagitan ng structural na disenyo, pagmamanupaktura, at pagsubok sa pagganap - sa pangkalahatan ay gumagawa ng mas pare-pareho, mga resulta na tumutugma sa aplikasyon kaysa sa pagkuha ng mga bahagi bilang isang generic na item ng kalakal.
Ang Haoyin (Ningbo) Bellows Technology Co., Ltd. ay isang tagagawa na dalubhasa sa pagsasaliksik, disenyo, pagmamanupaktura, at pagbebenta ng mga hindi kinakalawang na asero na bellow para sa gas, pagtutubero, pagpainit, at mga kaugnay na aplikasyon ng flexible na koneksyon. Nagpapatakbo mula sa isang 18,000-square-meter standardized workshop sa isang 35-mu site, hawak ng kumpanya ISO9001, ISO14001, at ISO45001 mga sertipikasyon ng sistema ng pamamahala at kinikilala bilang isang National High-tech na Enterprise at Green Factory. Bilang isang OEM bellows manufacturer at ODM stainless steel bellows factory, sinusuportahan ng team ang mga custom na stainless steel bellows na mga proyekto mula sa paunang structural design sa pamamagitan ng after-sales technical support, na partikular na kapaki-pakinabang para sa mga mamimili na nangangailangan ng welded metal bellows manufacturer na may kakayahang i-adapt ang mga standard na pamilya ng produkto sa mga hindi karaniwang diameter, end fitting, o mga kinakailangan sa certification.
Para sa mga procurement at engineering team na nagsusuri ng isang industriyal na pabrika ng bellows, karaniwang sulit na kumpirmahin ang tatlong bagay bago maglagay ng custom na order: mga dokumentadong kalidad na certification, in-house na kakayahan sa pagsubok para sa pressure at cycle performance, at isang track record ng pagsuporta sa parehong OEM metal bellows na mga relasyon ng supplier at mas maliliit na custom o prototype run.
Mga Madalas Itanong
| Q1: Bakit gawa sa hindi kinakalawang na asero ang bellows? Pinagsasama ng hindi kinakalawang na asero ang corrosion resistance, mekanikal na lakas, at mahusay na weldability, na nagbibigay-daan sa mga manipis na convolution na mag-flex nang paulit-ulit habang lumalaban sa oksihenasyon mula sa karamihan ng pang-industriyang media. | Q2: Paano gumagana ang hindi kinakalawang na asero bellows? Ang isang serye ng mga convolution ay lumalawak at kumukurot tulad ng isang accordion, na hinahayaan ang component na sumipsip ng axial, lateral, o angular na paggalaw habang pinapanatiling selyado ang daloy ng daloy. |
| Q3: 304 vs 316 hindi kinakalawang na asero bellows? Ang 304 sa pangkalahatan ay nababagay sa pangkalahatang layunin, mababang-chloride na kapaligiran, habang ang 316 ay naglalaman ng idinagdag na molibdenum para sa mas mahusay na pagtutol sa mga chloride at marine-type na kondisyon. | Q4: Hindi kinakalawang na asero vs Inconel bellows? Sinasaklaw ng hindi kinakalawang na asero ang karamihan sa mga pang-industriya, pagtutubero, at mga aplikasyon ng vacuum, habang ang Inconel at mga katulad na nickel alloy ay karaniwang nakalaan para sa mas matinding temperatura o mga kondisyon ng kaagnasan. |
| Q5: Ano ang nakakapagod na buhay ng metal bellows? Ang fatigue life ay ang bilang ng mga expansion-contraction cycle bago karaniwang magsimula ang crack, at malakas itong naiimpluwensyahan ng stroke length, kapal ng pader, at ply count. | Q6: Gaano nababaluktot ang mga hindi kinakalawang na asero na bellow? Ang flexibility ay depende sa kapal ng pader, bilang ng ply, at hugis ng convolution; Ang edge-welded bellow ay karaniwang nag-aalok ng mas maraming stroke sa bawat convolution kaysa sa nabuong bellows. |
| Q7: Ano ang nagiging sanhi ng pagkabigo ng bellows? Kabilang sa mga karaniwang sanhi ang cyclic over-stroke fatigue, kaagnasan na nauugnay sa media, hindi pagkakaayos ng pag-install, at resonance na dulot ng vibration. | Q8: Paano mo kinakalkula ang presyon ng bellows? Ang pinapahintulutang presyon ay nakadepende sa kapal ng pader, mean diameter, materyal na katangian, at pagsasaayos ng ply, sa pangkalahatan ay sumusunod sa kinikilalang expansion joint engineering standards. |